Cat:পণ্য
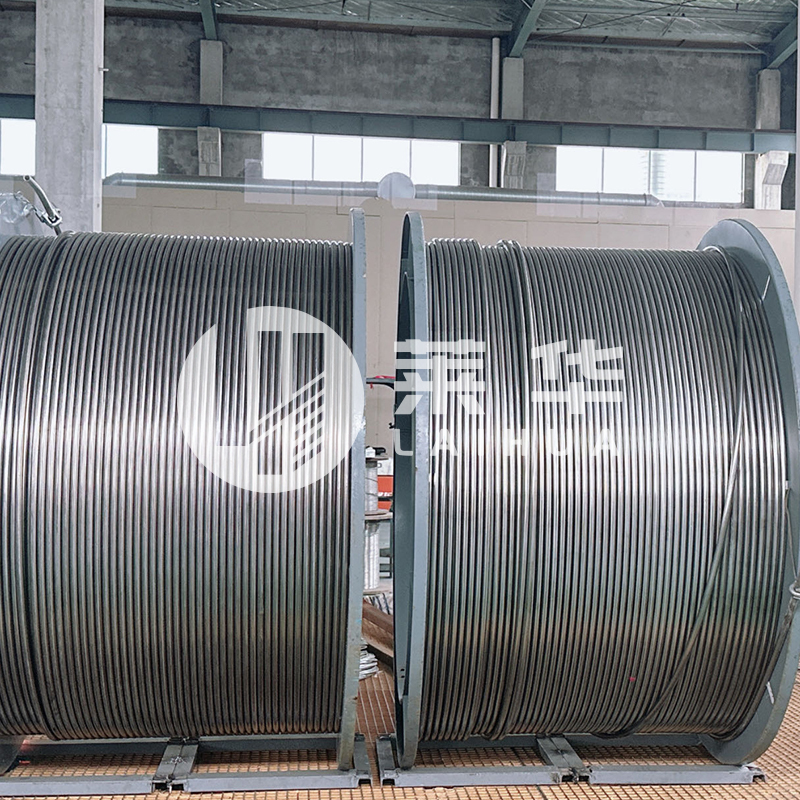
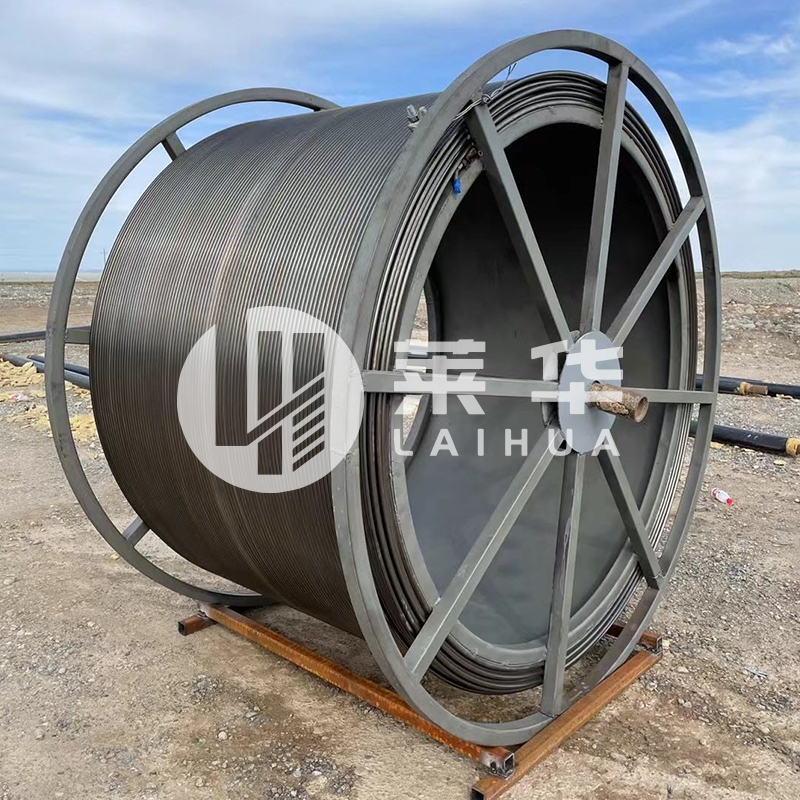
অবিচ্ছিন্ন টিউবিং, যা নমনীয় নল বা নমনীয় নল হিসাবে পরিচিত, ভাল ওয়ার্কওভার, লগিং এবং ড্রিলিং ইত্যাদির ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয় এর উত্পাদন প...
বিশদ দেখুন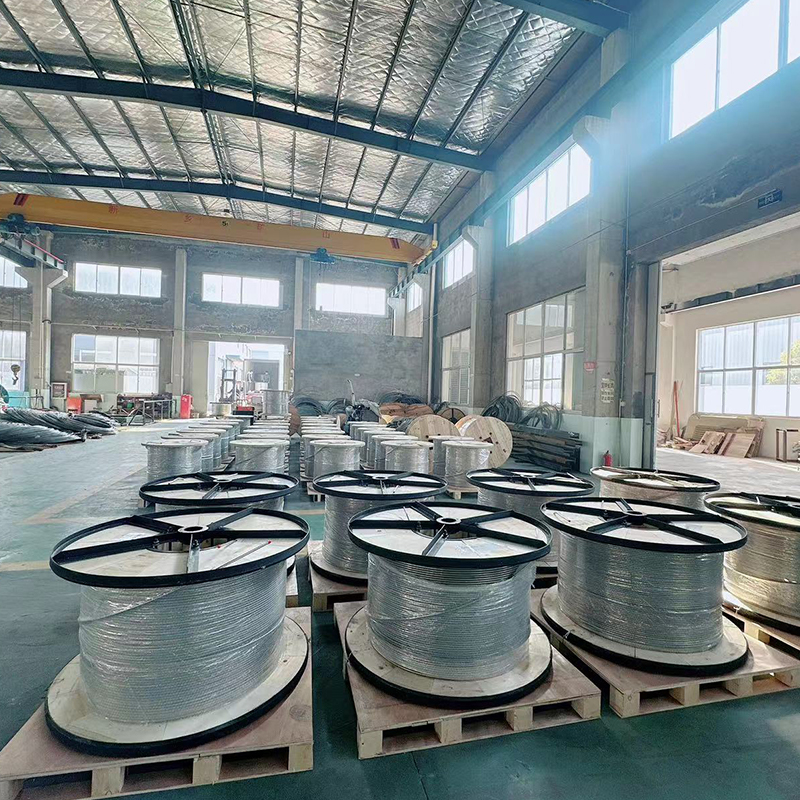
আপনার যদি সংক্ষিপ্ত দোকানের উত্তরের প্রয়োজন হয়, তাহলে অন্তত আক্রমনাত্মক ক্লিনার দিয়ে শুরু করুন যা দাগ তুলে দেয়, থাকার সময় নিয়ন্ত্রিত রাখুন এবং কখনও অ্যাসিড জেলকে পৃষ্ঠে শুকাতে দেবেন না। 304 বা 316 প্রসেস পাইপে, একটি মরিচা ব্লুম একটি দূষণ সংকেত, রুটিন পরিধান নয়।
স্টেইনলেস স্টিল মরিচা দেখায় কারণ প্যাসিভ ফিল্মটি ক্ষতিগ্রস্ত হয়েছে, মুখোশযুক্ত হয়েছে বা সঠিকভাবে কখনও গঠিত হয়নি, এই কারণে নয় যে খাদটি হঠাৎ করে সাধারণ কার্বন ইস্পাত হয়ে গেছে।
ধুলো, কার্বন ইস্পাত ব্রাশ, টুলিং, এবং ওয়েল্ড স্প্যাটার জমা লোহা পৃষ্ঠে নাকাল। স্যাঁতসেঁতে বাতাসে কয়েক ঘণ্টার মধ্যে মরিচা ফুলতে পারে।
নোনা জল, ব্লিচ, হাইড্রোক্লোরিক অ্যাসিড, এবং আক্রমনাত্মক ধোয়া-ডাউন রাসায়নিকগুলি ফিল্মকে আক্রমণ করে এবং আঁটসাঁট, অন্ধকার গর্ত তৈরি করে।
ঢালাই এবং ভারী গ্রাইন্ডিং অক্সাইড রঙ এবং ক্রোমিয়াম-ক্ষয়প্রাপ্ত অঞ্চলগুলি ছেড়ে দেয় যেগুলি কেবল মুছতে নয়, পিকলিং বা প্যাসিভেশন প্রয়োজন।
গ্রেড নির্বাচন গুরুত্বপূর্ণ। 316-এ মলিবডেনাম রয়েছে এবং সাধারণত 304-এর চেয়ে ভাল ক্লোরাইড সহ্য করে, যখন 18-8টি পারিবারিক গ্রেড ঠান্ডা কাজ এবং ঢালাইয়ের পরে ভিন্নভাবে আচরণ করে। একটি দ্রুত পর্যালোচনা 18-8 স্টেইনলেস স্টীল গ্রেড এবং তেলক্ষেত্র অ্যাপ্লিকেশন ঘর্ষণ শুরু হওয়ার আগে একটি বাস্তবসম্মত পরিষ্কারের সীমা সেট করতে সহায়তা করে।
আপনি কোনো অ্যাসিড বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রয়োগ করার আগে, গ্রেড, দাগের উৎস এবং অংশটি একটি প্রসাধনী প্যানেল বা চাপের সীমানা কিনা তা নিশ্চিত করুন।
ক্ষারীয় বা হালকা অ্যাসিড ক্লিনার দিয়ে শুরু করুন এবং ফসফরিক বা সাইট্রিক প্যাসিভেশন জেলে যান শুধুমাত্র যখন দাগ থাকে; কখনও সরাসরি হাইড্রোক্লোরিক অ্যাসিড বা ক্লোরিন ব্লিচের দিকে ঝাঁপিয়ে পড়বেন না।
| পদ্ধতি | জন্য সেরা | যোগাযোগ বা বাস | প্রধান ঝুঁকি |
| বেকিং সোডা পোল্টিস | হালকা জলের দাগ এবং আঙুলের ছাপ | 5 থেকে 15 মিনিট, স্যাঁতসেঁতে রাখুন | মিস ক্লোরাইড উৎস |
| সাইট্রিক অ্যাসিড জেল | হালকা মরিচা এবং প্যাসিভেশন বুস্ট | 10 থেকে 30 মিনিট | একটি ফিল্ম শুকানো |
| ফসফরিক অ্যাসিড জেল | বিনামূল্যে লোহা blooms and shop stains | আন্দোলন সহ 10 থেকে 15 মিনিট | ওভার-এচিং যদি খুব বেশি সময় বাকি থাকে |
| অক্সালিক অ্যাসিড | সিঙ্ক এবং প্যানেলে একগুঁয়ে মরিচা | স্পট পরীক্ষা, সংক্ষিপ্ত বাস | কিছু ফিনিশিংয়ে আক্রমণাত্মক |
| নাইট্রিক প্যাসিভেশন | পোস্ট মেরামত এবং জোড় জোন | নিয়ন্ত্রিত দোকান প্রক্রিয়া | নিরাপত্তা এবং বর্জ্য হ্যান্ডলিং |
| অ ধাতব ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্যাড | রাসায়নিক নরম হওয়ার পরে আলগা মরিচা | শুধুমাত্র হালকা চাপ | ব্রাশ করা ফিনিশের উপর স্ক্র্যাচ পরিবর্তন |
কয়েল এবং কন্ট্রোল পাইপলাইনের উপরিভাগে, মরিচা দাগ সাধারণত হ্যান্ডলিং, দূষিত জল, বা ইনস্টলেশনের সময় কার্বন স্টিলের যোগাযোগ থেকে আসে। খাদ নিজেই খুব কমই উৎস।
স্টেইনলেস স্টীল কয়েল এবং কন্ট্রোল পাইপলাইন ডাউনহোল চাপ এবং তাপমাত্রা পর্যবেক্ষণ, রাসায়নিক ইনজেকশন এবং যন্ত্র নিয়ন্ত্রণের জন্য, কাস্টমাইজযোগ্য অ্যালয়, মাত্রা এবং চাপ রেটিং সহ। পণ্য দেখুন → একটি পুনরাবৃত্তিযোগ্য অপসারণ ক্রম হল পরিষ্কার, নরম করা, উত্তোলন করা, ধুয়ে ফেলা, নিষ্ক্রিয় করা এবং পরিদর্শন করা; ধুয়ে ফেলা বা প্যাসিভেশন স্টেপ এড়িয়ে যাওয়াই স্বাভাবিক কারণ হল কয়েক সপ্তাহের মধ্যে দাগ ফিরে আসে।
হাইড্রোলিক এবং ইন্সট্রুমেন্টেশন সংযোগের জন্য, একটি ফেরুল জয়েন্টের চারপাশে মরিচা ফাটল ক্ষয় লুকাতে পারে। সিলিং পৃষ্ঠের মাধ্যমে পলিশ করার পরিবর্তে পিট করা জিনিসপত্র প্রতিস্থাপন করুন।
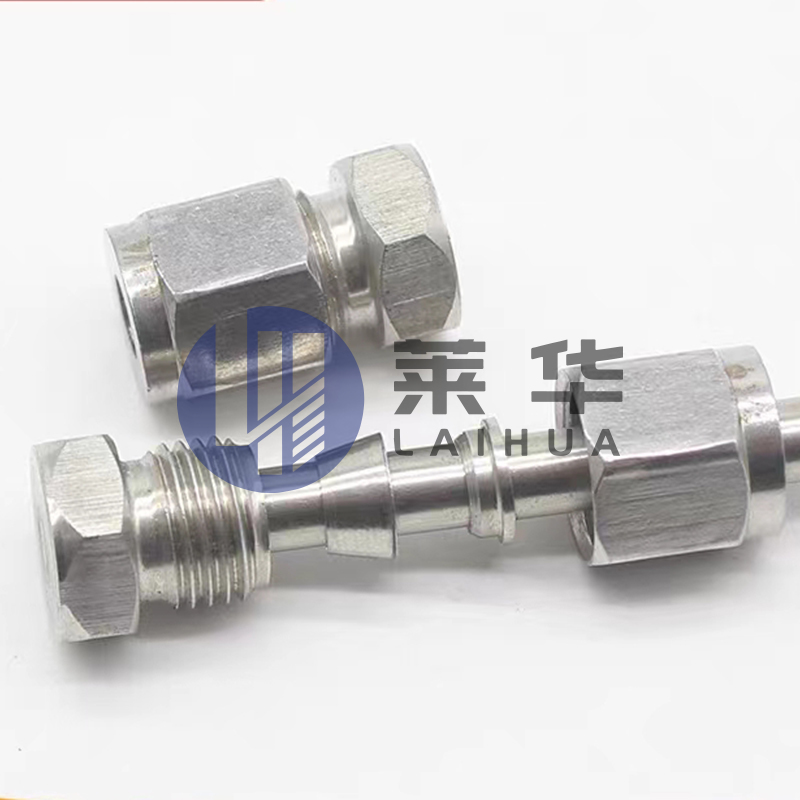 হাইড্রোলিক পাইপিংয়ের জন্য স্টেইনলেস স্টীল ফেরুল জয়েন্ট ফাঁড়া জারা জন্য ferrule জয়েন্টগুলোতে পরিদর্শন; এই তিন-অংশের স্টেইনলেস স্টীল সংযোগ একাধিক থ্রেড বিকল্প সহ চাপ-আঁট জলবাহী এবং উপকরণ পাইপিংয়ের জন্য উপযুক্ত। পণ্য দেখুন →
রিওয়ার্ক তখনই সম্পূর্ণ হয় যখন পৃষ্ঠটি দৃশ্যত পরিষ্কার, ক্লোরাইড-মুক্ত এবং ক্রমাগত প্যাসিভ ফিল্ম থাকে; একটি জল বিরতি পরীক্ষা এবং একটি দ্রুত ফেরোক্সিল পরীক্ষা হল ব্যবহারিক ক্ষেত্র এবং দোকান পরীক্ষা।
তেলক্ষেত্রের গুরুত্বপূর্ণ অংশগুলির জন্য, পরিদর্শন রেকর্ডের সাথে পরিচ্ছন্নতার রেকর্ড সংযুক্ত করুন। একটি ব্রাশ করা পৃষ্ঠ যা উজ্জ্বল দেখায় তা এখনও ফেরোক্সিল পরীক্ষায় ব্যর্থ হতে পারে যদি মুক্ত লোহা স্ক্র্যাচ বা ওয়েল্ড পায়ের আঙ্গুলে থাকে।
প্রতিরোধ সবচেয়ে ভালো কাজ করে যখন স্টেইনলেস স্টিলকে কার্বন স্টিলের ধুলো, ক্লোরাইড-সমৃদ্ধ জল এবং গরম ধোয়ার চক্র থেকে আলাদা রাখা হয় যা প্যাসিভ ফিল্মকে ভেঙে দেয়।
যদি অংশটি চাপের সীমানা বা একটি কুণ্ডলীকৃত পাইপলাইন হয়, তবে কাজ শুরু করার আগে একটি লিখিত পরিষ্কার এবং নিষ্ক্রিয়করণ পদ্ধতির জন্য জিজ্ঞাসা করুন। পরিষেবার তরল, তাপমাত্রা এবং ক্লোরাইডের এক্সপোজার শেয়ার করুন যাতে সরবরাহকারী নিশ্চিত করতে পারে যে পরিষ্কার করা যথেষ্ট নাকি প্রতিস্থাপন নিরাপদ।
প্রকল্প-নির্দিষ্ট নির্দেশনার জন্য, সরবরাহকারীর কাছে পরিষেবার শর্তগুলি পাঠান মেরামত অনুমোদিত হওয়ার আগে।
বেশিরভাগ স্টেইনলেস মরিচা প্রশ্নগুলি গ্রেড, দূষণের উত্স এবং প্যাসিভ ফিল্মটি পরিষ্কার করার পরে পুনরুদ্ধার করা হয়েছিল কিনা তা নিয়ে আসে।
হ্যাঁ, একটি অ-গুরুত্বপূর্ণ পৃষ্ঠে হালকা ফ্রি-লোহার দাগের জন্য। একটি 50/50 সাদা ভিনেগার এবং জল মুছা ব্যবহার করুন, বাস ছোট রাখুন, কম-ক্লোরাইড জল দিয়ে ধুয়ে ফেলুন এবং শুকিয়ে নিন। 304-এ ভিনেগার পুল হতে দেবেন না, বিশেষ করে ওয়েল্ডের কাছে, কারণ খুব বেশিক্ষণ রেখে দিলে অ্যাসিড প্যাসিভ ফিল্মকে আক্রমণ করতে পারে।
না, বেকিং সোডা হালকা এবং আঙুলের ছাপ এবং হালকা জলের দাগের জন্য দরকারী। একটি পেস্ট তৈরি করুন, 5 থেকে 15 মিনিটের জন্য প্রয়োগ করুন, একটি নন-মেটালিক প্যাড দিয়ে উত্তোলন করুন এবং পুরোপুরি ধুয়ে ফেলুন। দাগ যদি বিনামূল্যে লোহা থেকে আসে তবে এটি প্যাসিভেশন প্রতিস্থাপন করে না।
প্যাটার্ন এবং অবস্থান দেখুন। মুক্ত লোহা প্রায়শই টুলের চিহ্ন, ওয়েল্ড স্প্যাটার বা জলের ফাঁদের কাছে একটি প্রস্ফুটিত হিসাবে উপস্থিত হয়। ক্লোরাইড পিটিং টাইট, গাঢ় এবং রুক্ষ। সাইট্রিক বা ফসফরিক জেল সহ একটি স্পট পরীক্ষা সাহায্য করে, তবে পরিষেবাতে ফিরে যাওয়ার আগে পিট করা চাপের অংশগুলি পরীক্ষা করা উচিত।
না। কার্বন ইস্পাত উল এবং তারের ব্রাশ মুক্ত লোহা ছেড়ে যা আবার মরিচা পড়ে। প্রথমে নন-মেটালিক অ্যাব্রেসিভ প্যাড, স্টেইনলেস-সামঞ্জস্যপূর্ণ ব্রাশ বা রাসায়নিক নরম ব্যবহার করুন।
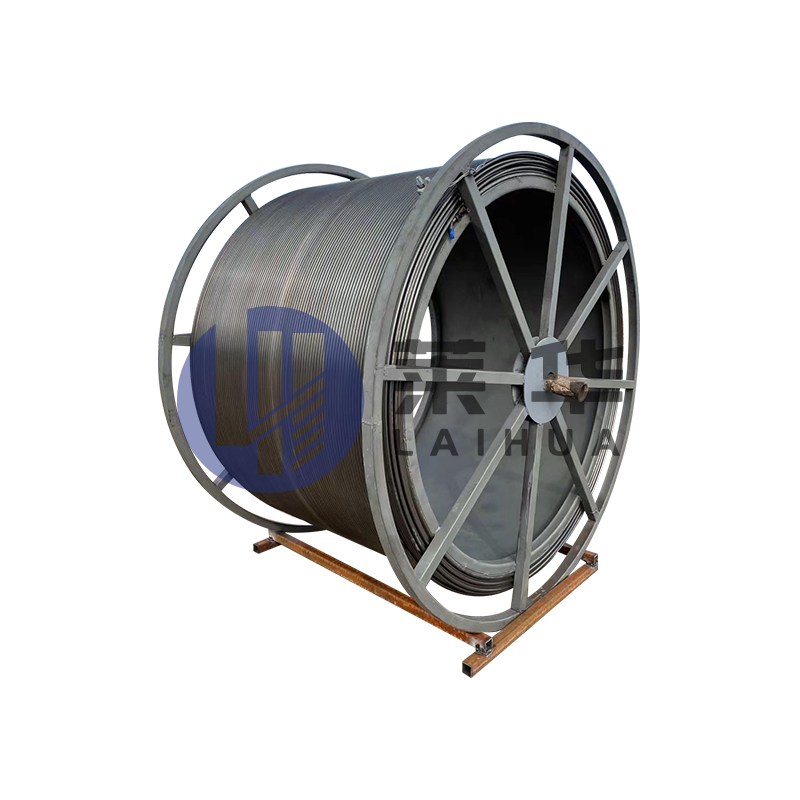
অবিচ্ছিন্ন টিউবিং, যা নমনীয় নল বা নমনীয় নল হিসাবে পরিচিত, ভাল ওয়ার্কওভার, লগিং এবং ড্রিলিং ইত্যাদির ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয় এর উত্পাদন প...
বিশদ দেখুন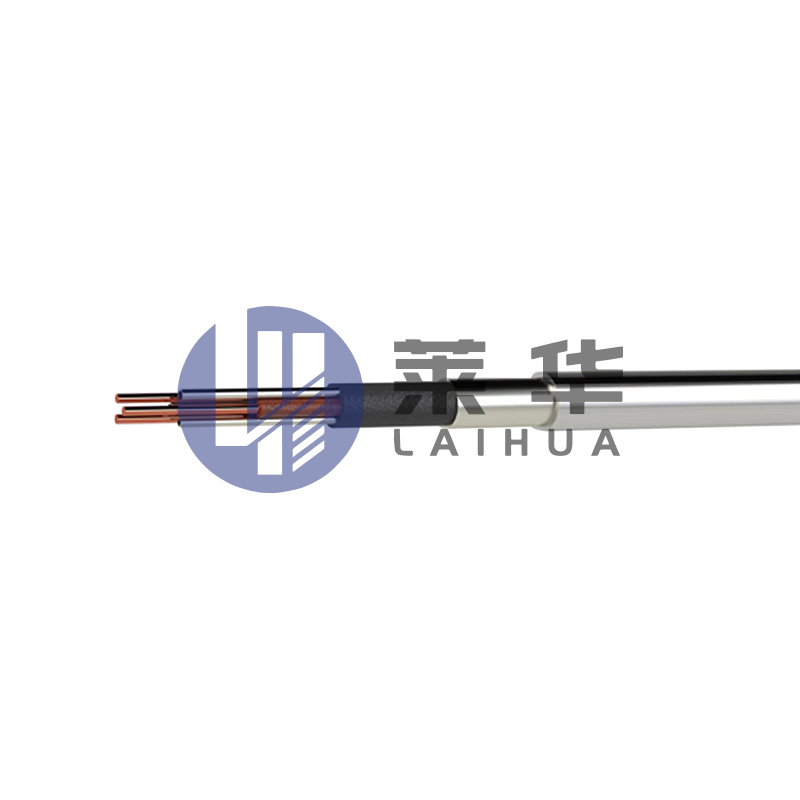
উদ্দেশ্য: উচ্চ-তাপমাত্রার পরীক্ষার গাড়ির সাথে মিলিত উচ্চ-তাপমাত্রা পরীক্ষার কেবলটি মূলত ভারী তেল উত্পাদন কূপগুলির মাল্টি-প্যারামিটার পরীক্ষায় ব্য...
বিশদ দেখুন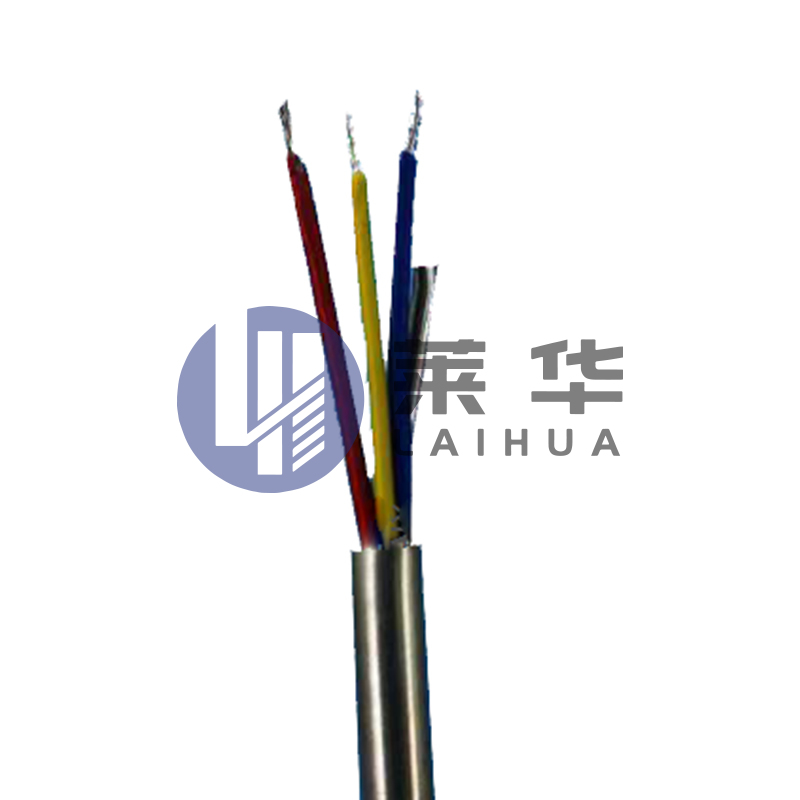
স্টেইনলেস স্টিল ফাইবার অপটিক টেস্ট ক্যাবল একটি বিশেষ পরীক্ষার কেবল যা স্টেইনলেস স্টিলের স্থায়িত্বকে একত্রিত করে ফাইবার অপটিক্সের উচ্চ সংক্রমণ দক্ষ...
বিশদ দেখুন
জলবাহী নিয়ন্ত্রণ পাইপলাইন হাইড্রোলিক কন্ট্রোল পাইপলাইন ব্যবহারের জন্য নির্দেশাবলী, যা কৈশিক নামেও পরিচিত। প্রধানত তেল ও গ্যাস ক্ষেত্রগুলিতে ভূগর্ভ...
বিশদ দেখুন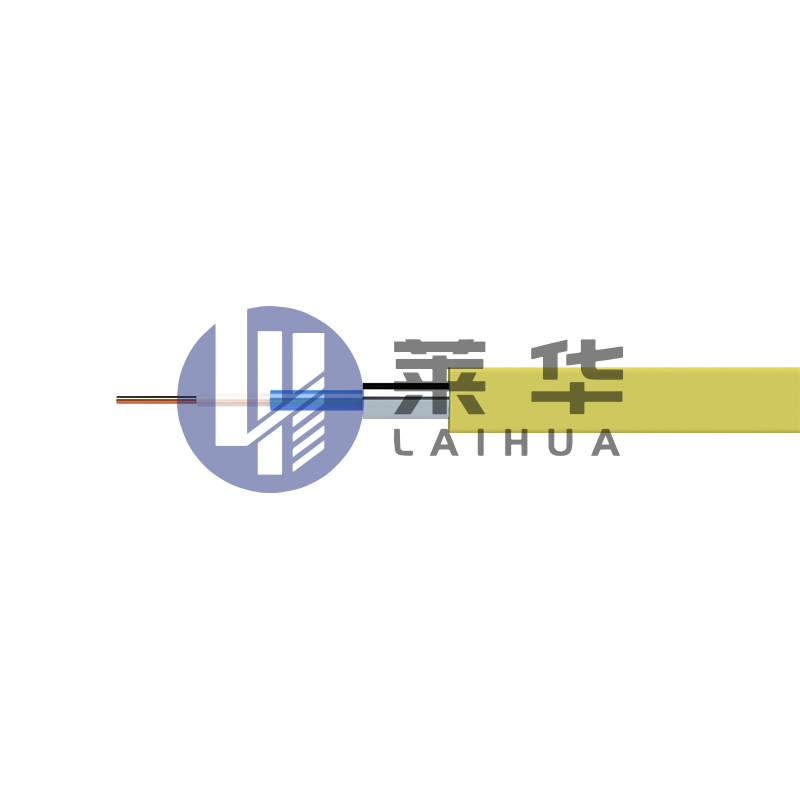
স্টেইনলেস স্টিল ক্ল্যাড পাইপ একটি পাইপিং সিস্টেম যা স্টেইনলেস স্টিলের স্থায়িত্বকে প্লাস্টিকের সুরক্ষার সাথে একত্রিত করে। এই পাইপিং সিস্টেমটি সাধার...
বিশদ দেখুন
অ্যাপ্লিকেশন ক্ষেত্র: বৈদ্যুতিক ইন্ডাকশন হিটিং সিস্টেমটি আমাদের সংস্থা দ্বারা বিশেষত ভারী তেল, অতি-ভারী তেল, উচ্চ মোম তেল, জলের যৌগিক হিমায়িত এ...
বিশদ দেখুন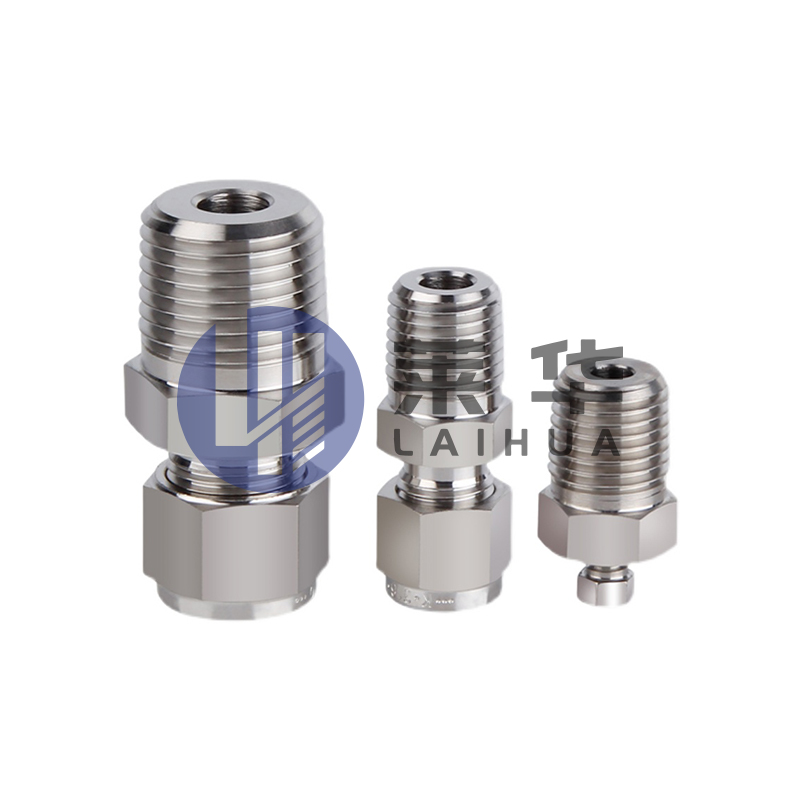
ফেরুল টাইপ পাইপ জয়েন্টে তিনটি অংশ নিয়ে গঠিত: যৌথ দেহ, ফেরুল এবং বাদাম। যখন স্টিলের পাইপের যৌথ দেহে বাতা এবং বাদাম serted োকানো হয় এবং বাদামটি আর...
বিশদ দেখুন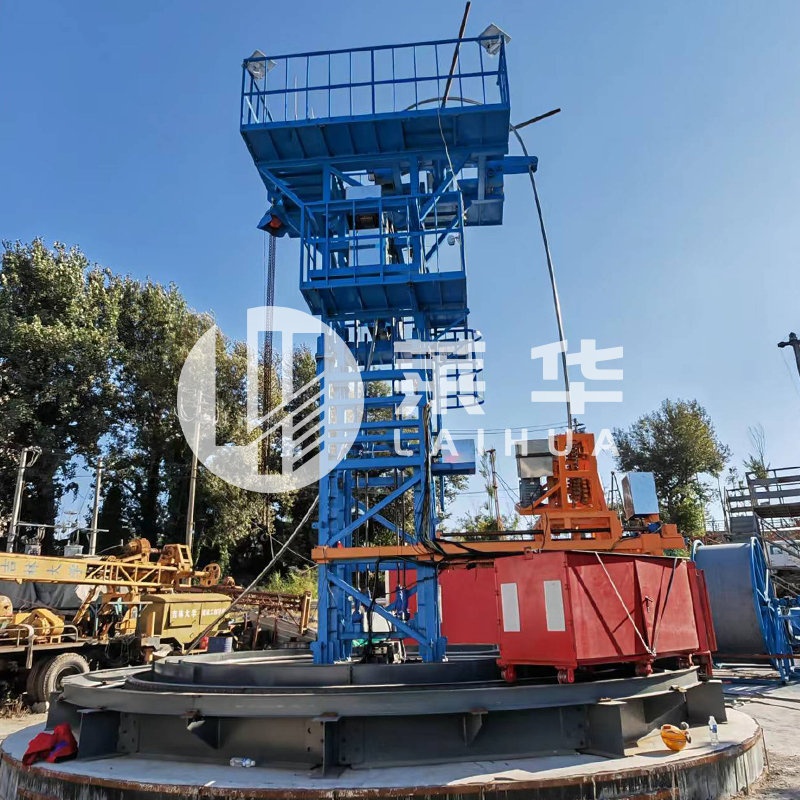
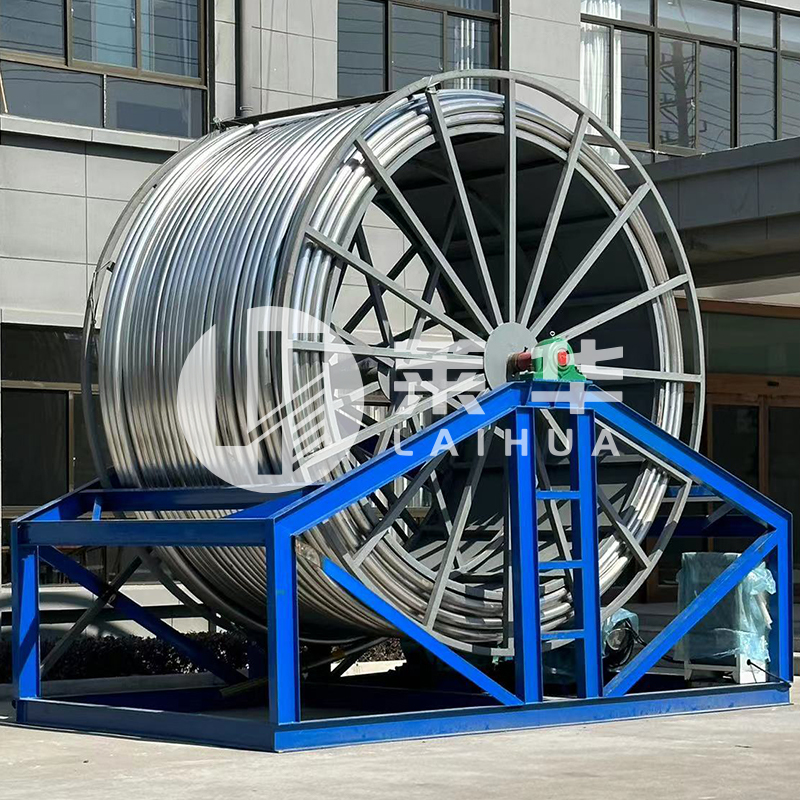
অবিচ্ছিন্ন টিউবিং স্কিড উইঞ্চ হ'ল অয়েলফিল্ড অপারেশনগুলির জন্য একটি বিশেষভাবে ডিজাইন করা সরঞ্জাম, যা অবিচ্ছিন্ন টিউবিং ওয়ার্কহর্স (সিটিডাব্লু...
বিশদ দেখুন

ই-মেইল:

ফোন: +86-15996597000
+86-18252893456

হোয়াটসঅ্যাপ: +86-18252874678

ঠিকানা: নং 3 জিনুয়ান রোড, নানমো টাউন ইন্ডাস্ট্রিয়াল পার্ক, হাইয়ান সিটি, ন্যান্টং সিটি, জিয়াংসু প্রদেশ, চীন
কিউআর কোড চালু
মোবাইল ফোন

আমাদের সাথে যোগাযোগ করুন