Cat:পণ্য
অবিচ্ছিন্ন টিউবিং, যা নমনীয় নল বা নমনীয় নল হিসাবে পরিচিত, ভাল ওয়ার্কওভার, লগিং এবং ড্রিলিং ইত্যাদির ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয় এর উত্পাদন প...
বিশদ দেখুন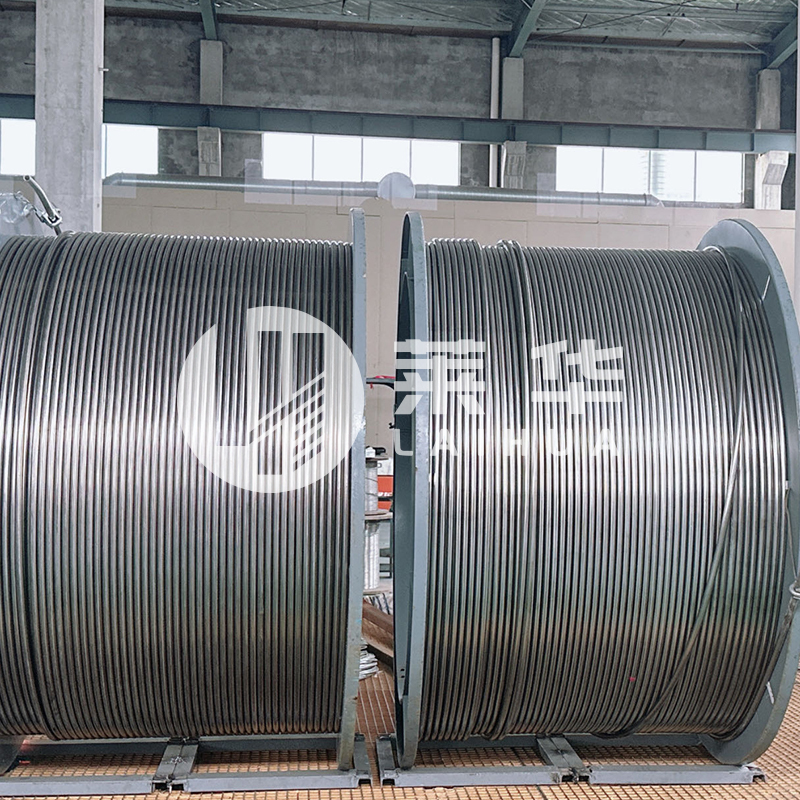
ধাতু নিজেই নিয়ে তর্ক খুব কমই হয়। অংশটি আসলে কী দেখতে পাবে তা হল: একটি নালির ভিতরে দাঁড়িয়ে থাকা জল, একটি উপকূলীয় স্কিডে লবণ স্প্রে, একটি 120 °C রাসায়নিক ইনজেকশন লাইন, বা একটি বন্ধনী এক দশক ধরে কেউ পরিদর্শন করবে না। সেই শর্তগুলি, একটি মিল সার্টিফিকেটের শিরোনাম নয়, উত্তরটি নির্ধারণ করে।
Galvanizing শুধুমাত্র পৃষ্ঠ পরিবর্তন. নীচের ইস্পাত সাধারণ কার্বন ইস্পাত থেকে যায়, তাই প্রতিটি যান্ত্রিক সম্পত্তির উপর আপনি নির্ভর করেন, ফলন শক্তি থেকে জোড়যোগ্যতা পর্যন্ত, আবরণের পরিবর্তে ভিত্তি ধাতুর অন্তর্গত।
হট-ডিপ গ্যালভানাইজিং ডিপগুলি মোটামুটি 445-465 ডিগ্রি সেলসিয়াসে গলিত জিঙ্কে ইস্পাত প্রস্তুত করে। বিক্রিয়াটি দস্তা-লোহা সংকর স্তর তৈরি করে যা ধাতবভাবে আবদ্ধ, আঁকা হয় না। কাঠামোগত কাজ সাধারণত ISO 1461 এর অধীনে 45-85 µm আবরণ বহন করে, যখন ইলেক্ট্রো-গ্যালভানাইজড শীট 5-25 µm এ অনেক পাতলা এবং এটি সত্যিই একটি অন্দর ফিনিস। একটি হট-ডিপ লেপ কাটার চারপাশে কয়েক মিলিমিটারের জন্য শিয়ার করা প্রান্তগুলিকে রক্ষা করে, এই কারণেই ফ্যাব্রিকেটাররা স্টিলের জন্য এটি পছন্দ করে যা সাইটে ড্রিল করা এবং বোল্ট করা হবে।
এই একটি পার্থক্য বেশিরভাগ ক্ষেত্রের আচরণ ব্যাখ্যা করে। একটি দস্তা আবরণ ব্যয় করার জন্য একটি সীমিত বাজেট রয়েছে এবং এটি ক্লোরাইড, স্থায়ী জল, সালফার বহনকারী বায়ুমণ্ডল এবং ঘর্ষণে দ্রুত ব্যয় করে। স্টেইনলেস ব্যবহার করার জন্য কোন আবরণ নেই, কিন্তু যখন প্যাসিভ ফিল্ম পুনরায় গঠন করতে পারে না, উদাহরণস্বরূপ, একটি ফাটলে, একটি গ্যাসকেটের নীচে বা একটি স্থির ক্লোরাইড পকেটে তখন এটি দ্রুত ব্যর্থ হতে পারে।
ভিজে, লবণ-বহনকারী পরিষেবা স্টেইনলেস স্টীল একটি বিস্তৃত ব্যবধানে গ্যালভানাইজড স্টিলকে ছাড়িয়ে যায়; শুষ্ক, আঁকা বা গৃহমধ্যস্থ অবস্থায় যেখানে আবরণকে কখনই কাজ করতে বলা হয় না সেখানে ফাঁক প্রায় কিছুই বন্ধ করে দেয়।
সামুদ্রিক এবং ওয়েলসাইট বায়ুমণ্ডল দস্তার উপর শক্ত। প্রকাশিত জারা হার মাঝারি উপকূলীয় বাতাসে প্রতি বছর কয়েক মাইক্রোমিটারে জিঙ্কের ক্ষয় করে এবং স্প্ল্যাশ জোনে যথেষ্ট বেশি, তাই একটি 60 µm আবরণ একটি আশ্রিত কাঠামোতে দুই বা তিন দশক স্থায়ী হতে পারে এবং একটি ভেজা ফাঁদের ভিতরে তার একটি ভগ্নাংশ থাকতে পারে। স্টেইনলেস সেবা পাতলা না; এটি হয় তার ফিল্ম বা স্থানীয়ভাবে গর্ত রাখে।
ক্লোরাইড স্টেইনলেস পাশ নির্ধারণ করে। 304 এবং 316 এর মতো অস্টেনিটিক গ্রেডগুলি ক্লোরাইড স্ট্রেস জারা ক্র্যাকিংয়ের জন্য সংবেদনশীল হয়ে ওঠে যখন পরিষেবার তাপমাত্রা ভেজা অবস্থায় মোটামুটি 60 ডিগ্রি সেলসিয়াসের উপরে উঠে যায় এবং 304 দুটির মধ্যে আরও ঝুঁকিপূর্ণ। 2-3% মলিবডেনাম সহ গ্রেড, যেমন 316L, পিটিংকে ভালভাবে প্রতিরোধ করে, যখন ডুপ্লেক্স 2205 ক্লোরাইডের পরিসরকে আরও প্রসারিত করে এবং এর সাথে উচ্চ শক্তি নিয়ে আসে।
অ্যানিলড গ্যালভানাইজড স্টিল পরম পদে দুটির মধ্যে শক্তিশালী, কারণ কোরটি 275-355 MPa ফলনে একটি স্ট্রাকচারাল গ্রেড, যখন অ্যানিলড 304 এবং 316L 205 MPa এর কাছাকাছি বসে; কোল্ড ওয়ার্কড স্টেইনলেস 500 MPa অতিক্রম করতে পারে, কিন্তু এটি সেখানে যাওয়ার জন্য নমনীয়তার ব্যবসা করে।
| সম্পত্তি | হট-ডিপ গ্যালভানাইজড steel | অস্টেনিটিক স্টেইনলেস (304 / 316L) |
| বেস উপাদান | কার্বন ইস্পাত S275 থেকে S355 | 304 বা 316L খাদ জুড়ে |
| ফলন শক্তি, annealed | 275-355 MPa | 205-215 MPa |
| ঘনত্ব | প্রায় 7.85 গ্রাম/সেমি3 | প্রায় 7.9-8.0 গ্রাম/সেমি3 |
| ব্যবহারিক তাপমাত্রা সীমা | আবরণ ক্ষয় হওয়ার আগে প্রায় 200 °সে | 800 ডিগ্রি সেলসিয়াসে অক্সিডেশন প্রতিরোধ, কিন্তু চাপ রেটিং নিয়ন্ত্রণ করে |
| তাপ পরিবাহিতা | প্রায় 50 W/m·K | প্রায় 16 W/m·K |
| চৌম্বক আচরণ | চৌম্বক | অ-চৌম্বক যখন annealed, সামান্য চৌম্বক ঠান্ডা কাজ পরে |
| সাইট ঢালাই | আবরণ 25-50 মিমি পুড়ে যায় এবং দস্তা সমৃদ্ধ মেরামত প্রয়োজন | টিআইজি আর্গন শুদ্ধ করে, তারপর পিকলিং বা প্যাসিভেশন |
| কাটা প্রান্তে ক্ষতি | কয়েক মিলিমিটারের জন্য সুরক্ষিত | অক্সিজেন পৃষ্ঠে পৌঁছালে ফিল্ম পুনরায় গঠন করে |
ঢালাই সাধারণত ব্যবহারিক স্টিকিং পয়েন্ট। গ্যালভানাইজড ইস্পাত সহজেই ঝালাই করে, কিন্তু আবরণ জয়েন্ট থেকে পুড়ে যায় এবং মেরামত করা আবশ্যক, এবং দস্তার ধোঁয়া বায়ুচলাচলের দাবি রাখে। স্টেইনলেস একটি purged আর্গন ব্যাকিং, কম তাপ ইনপুট এবং পোস্ট-ওয়েল্ড পরিষ্কারের প্রয়োজন; তাপ টিন্টটি জায়গায় রেখে দিন এবং ওয়েল্ডটি পিট করার প্রথম স্থানে পরিণত হয়।
গ্যালভানাইজড ইস্পাত প্রথম খরচে জিতেছে, সাধারণত একই বিভাগের জন্য 316L এর বিপরীতে দুই থেকে চারের ফ্যাক্টর দ্বারা; স্টেইনলেস জয় যখনই প্রতিস্থাপনের ইনস্টল করা খরচ, বা হারানো উত্পাদন খরচ, উপাদান মূল্য বামন.
একটি নিয়ন্ত্রণ লাইন উপাদান সংরক্ষণ করার জন্য একটি দুর্বল জায়গা। একটি প্রতিস্থাপন মানে একটি ওয়ার্কওভার, বিলম্বিত উত্পাদন এবং একটি নতুন চাপ পরীক্ষা, এবং সেই শ্রমের সামগ্রীটি স্টেইনলেস কয়েলের দাম কয়েকগুণ ছাড়িয়ে যেতে পারে। একই যুক্তি একটি মানবহীন প্ল্যাটফর্মে ইন্সট্রুমেন্ট টিউবিং, চাপা লাইন এবং ক্ল্যাডিংয়ের পিছনে সিল করা যে কোনও কিছুর ক্ষেত্রে প্রযোজ্য যেখানে আবরণ মেরামত করা কখনই করা যায় না।
গ্যালভানাইজড অংশগুলি ওয়েলহেডের উপরে এবং প্রক্রিয়া তরল থেকে দূরে থাকে; স্টেইনলেস অংশগুলি প্রবাহের পথে এবং ভেজা থাকে এমন কিছুর অন্তর্গত।
কন্ট্রোল লাইন ডিজাইন হল যেখানে সিদ্ধান্ত সবচেয়ে কঠিন। হাইড্রোলিক এবং সেফটি ভালভ কন্ট্রোল পাইপলাইনগুলির জন্য উপাদান নির্বাচন মিটার প্রতি দামের পরিবর্তে জলের রসায়ন, চাপ এবং তাপমাত্রা অনুসরণ করে এবং এই নির্দেশিকাতে যুক্তিগুলি সেট করা হয়েছে নিরাপত্তা ভালভ নিয়ন্ত্রণ পাইপলাইন উপকরণ এবং নকশা . যেখানে লাইন ভেজা থাকে, ক্লোরাইড উপস্থিত থাকে এবং কূপটি উষ্ণ হয়, সেখানে আপগ্রেডের পরিবর্তে একটি 316L কয়েল ডিফল্ট।
 স্টেইনলেস স্টীল নিয়ন্ত্রণ এবং কৈশিক কয়েল টিউবিং ভেজা নিয়ন্ত্রণ লাইনের জন্য 316L এবং জারা-প্রতিরোধী খাদ কয়েল বিকল্পগুলি পর্যালোচনা করুন যেখানে ক্লোরাইড এবং তাপমাত্রা উপাদান নির্বাচনকে গুরুত্বপূর্ণ করে তোলে। পণ্য দেখুন →
ক্রমাগত পাইপের জন্য প্রশ্নটি ইতিমধ্যেই নিষ্পত্তি করা হয়েছে: স্ট্রিংটিকে বারবার বাঁকানো, উত্পাদিত তরল এবং ইনহিবিটর প্রোগ্রামগুলি থেকে বাঁচতে হবে এবং প্রথম ট্রিপে একটি দস্তা আবরণ চলে যাবে। স্টেইনলেস এবং জারা-প্রতিরোধী খাদ কয়েলযুক্ত স্ট্রিংগুলি সেই কারণে বিদ্যমান।
স্টেইনলেস এবং অ্যালয় ক্রমাগত কুণ্ডলীকৃত টিউবিং ওয়ার্কওভার, লগিং এবং ড্রিলিং স্ট্রিংগুলির জন্য ক্ষয়-প্রতিরোধী অবিচ্ছিন্ন টিউবিং বিবেচনা করুন যা বারবার বাঁকানো এবং উত্পাদিত তরল সহ্য করতে হবে। পণ্য দেখুন → সংযোগ একই যত্ন প্রাপ্য. যেখানে স্টেইনলেস টিউবিং একটি গ্যালভানাইজড সাপোর্টে অবতরণ করে, সেখানে একটি বিচ্ছিন্ন হাতা যুক্ত করুন; ভেজা অবস্থায় বড় স্টেইনলেস ক্যাথোড যোগাযোগ বিন্দুতে দস্তা খরচ ত্বরান্বিত করে, এবং ব্যর্থতা প্রথমে সস্তা অংশে প্রদর্শিত হয়।
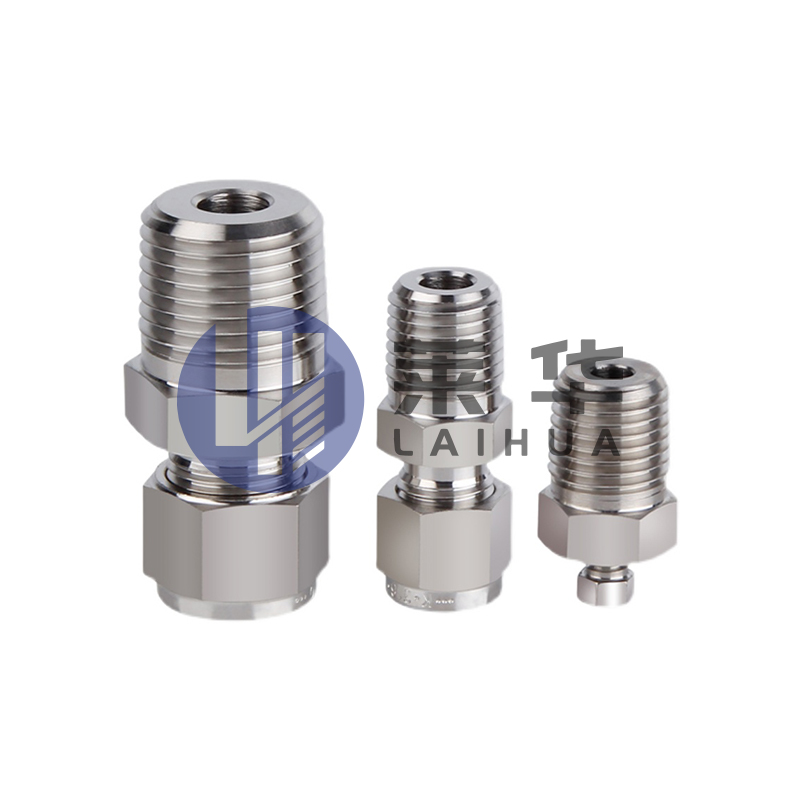 স্টেইনলেস স্টীল ফেরুল টিউব ফিটিং স্টেইনলেস পাইপ সংযোগের জন্য 304/316L ফেরুল জয়েন্টগুলি পরিদর্শন করুন যেখানে সিলিং, ইনস্টলেশনের বিবরণ এবং জারা প্রতিরোধের দীর্ঘমেয়াদী কর্মক্ষমতা প্রভাবিত করে। পণ্য দেখুন →
ভুল ধাতুর উপর দোষারোপ করা বেশিরভাগ ব্যর্থতা আসলে বিশদ বিবরণ, গ্রেড পছন্দ বা ইনস্টলেশনের ক্ষতির ব্যর্থতা, এবং সেগুলি প্রকল্প জুড়ে পুনরাবৃত্তি হয়।
না। গ্যালভানাইজড ইস্পাত শুধুমাত্র দস্তা থাকাকালীন ক্ষয় প্রতিরোধ করে, তাই এর আয়ু সীমিত এবং আবরণের পুরুত্বের মোটামুটি সমানুপাতিক। স্টেইনলেস স্টীল একটি স্ব-মেরামত ক্রোমিয়াম অক্সাইড ফিল্ম দিয়ে নিজেকে রক্ষা করে এবং পরিচর্যায় পাতলা হয় না, যদিও ক্লোরাইড সেই ফিল্মটিকে আবিষ্ট করলে এটি এখনও পিট বা ফাটতে পারে।
অ্যানিলড গ্যালভানাইজড কার্বন ইস্পাত, 275-355 MPa ফলনে, প্রায় 205 MPa-এ অ্যানিলড 304 বা 316L থেকে শক্তিশালী। কোল্ড ওয়ার্কড স্টেইনলেস 500 MPa ছাড়িয়ে যেতে পারে এবং ডুপ্লেক্স গ্রেডগুলি আরও ভাল ক্লোরাইড প্রতিরোধের সাথে উচ্চ শক্তিকে একত্রিত করে।
এটা যোগ করা যেতে পারে, কিন্তু দস্তা আবরণ জয়েন্ট এলাকা থেকে ফিরে স্থল হতে হবে, ধোঁয়া নিষ্কাশন বাধ্যতামূলক, এবং সমাপ্ত জোড় প্রলিপ্ত বা বিচ্ছিন্ন করা উচিত। ভিজা ক্লোরাইড পরিষেবাতে সরাসরি সংযোগ এড়ানো ভাল, কারণ দস্তা স্টেইনলেস রক্ষা করার জন্য অগ্রাধিকারমূলকভাবে ক্ষয় করে।
যখন অংশ শুকনো থাকে, পরিদর্শন করা যেতে পারে এবং পুরু বিভাগগুলি বহন করে: স্কিড, ফ্রেম, ট্রে, গার্ড এবং অস্থায়ী কাজ। একটি 60-85 µm আবরণ স্টেইনলেস মূল্যের একটি ভগ্নাংশে কয়েক দশকের পরিষেবা দেয়৷
আপনি যদি একটি নির্দিষ্ট কূপের জন্য দুটির ওজন করেন তবে লাইনের আকার, চাপ, তাপমাত্রা এবং জল বিশ্লেষণ পাঠান যোগাযোগ পৃষ্ঠা এবং উদ্ধৃতি সহ EN 10204 3.1-এ মিল পরীক্ষার শংসাপত্রের জন্য জিজ্ঞাসা করুন।
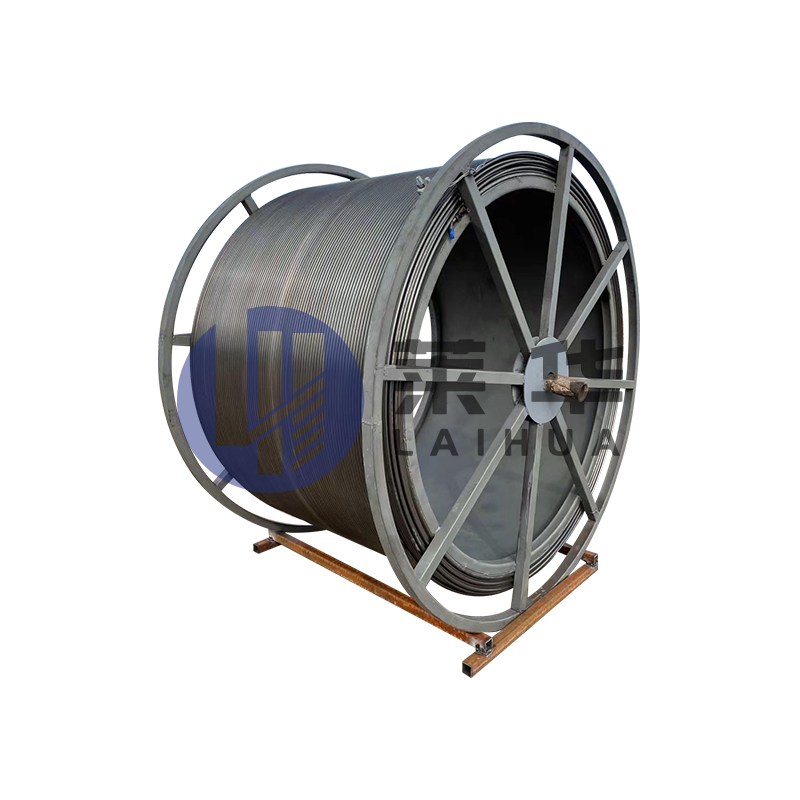
অবিচ্ছিন্ন টিউবিং, যা নমনীয় নল বা নমনীয় নল হিসাবে পরিচিত, ভাল ওয়ার্কওভার, লগিং এবং ড্রিলিং ইত্যাদির ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয় এর উত্পাদন প...
বিশদ দেখুন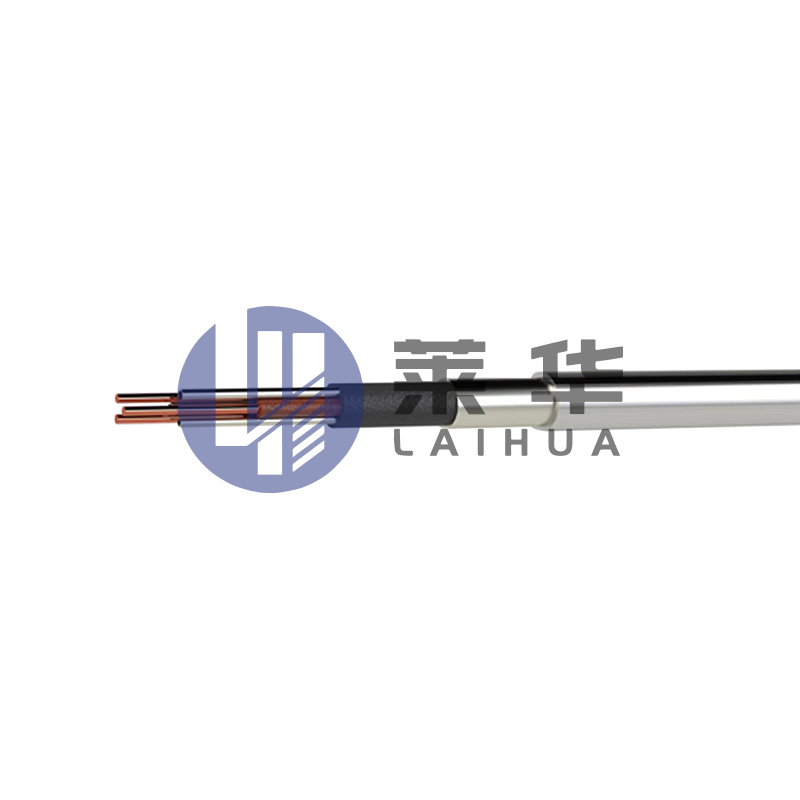
উদ্দেশ্য: উচ্চ-তাপমাত্রার পরীক্ষার গাড়ির সাথে মিলিত উচ্চ-তাপমাত্রা পরীক্ষার কেবলটি মূলত ভারী তেল উত্পাদন কূপগুলির মাল্টি-প্যারামিটার পরীক্ষায় ব্য...
বিশদ দেখুন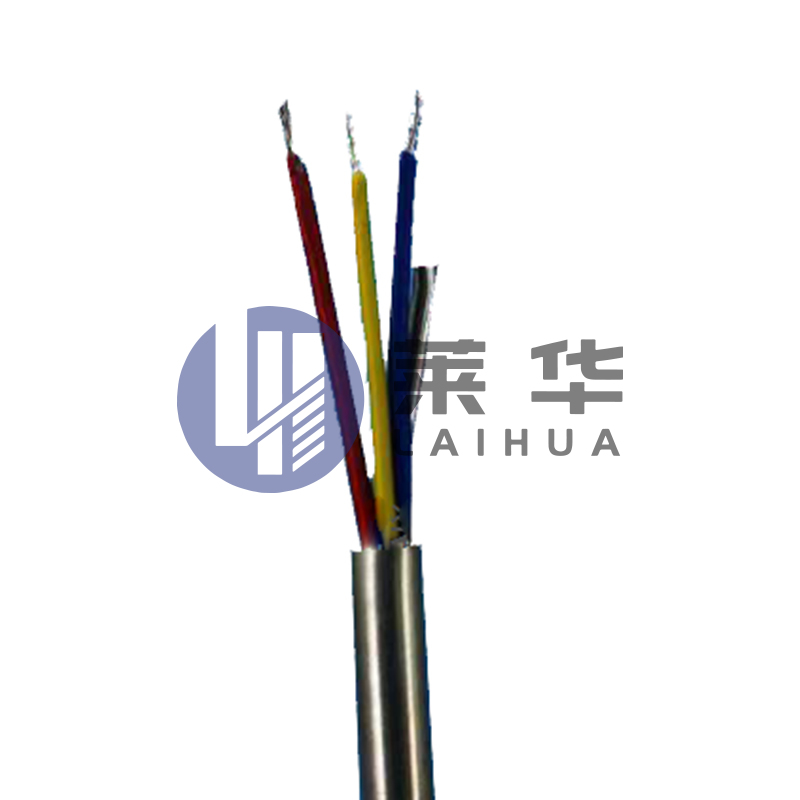
স্টেইনলেস স্টিল ফাইবার অপটিক টেস্ট ক্যাবল একটি বিশেষ পরীক্ষার কেবল যা স্টেইনলেস স্টিলের স্থায়িত্বকে একত্রিত করে ফাইবার অপটিক্সের উচ্চ সংক্রমণ দক্ষ...
বিশদ দেখুন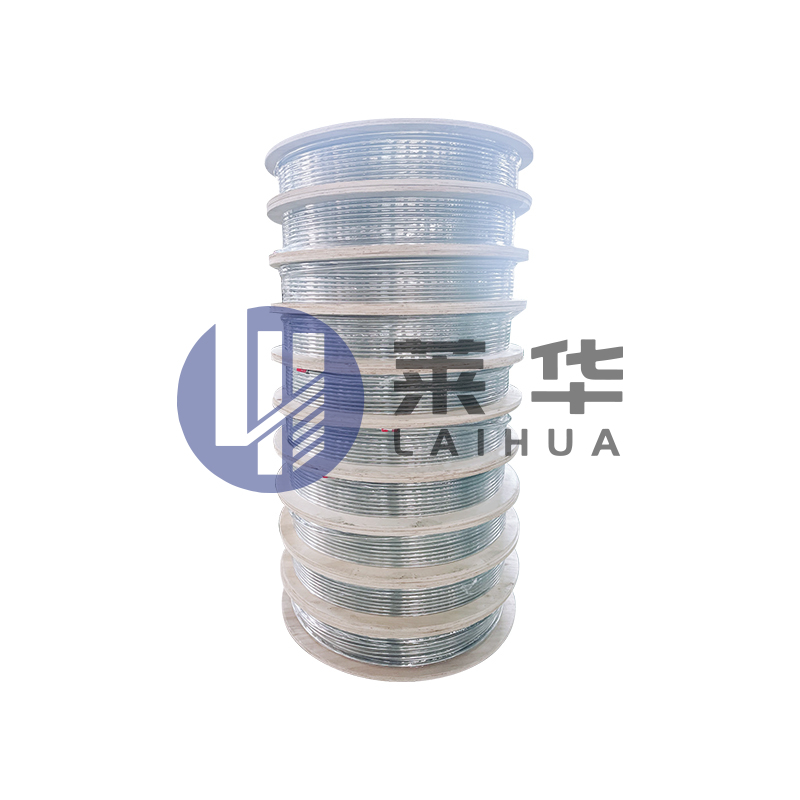
জলবাহী নিয়ন্ত্রণ পাইপলাইন হাইড্রোলিক কন্ট্রোল পাইপলাইন ব্যবহারের জন্য নির্দেশাবলী, যা কৈশিক নামেও পরিচিত। প্রধানত তেল ও গ্যাস ক্ষেত্রগুলিতে ভূগর্ভ...
বিশদ দেখুন
স্টেইনলেস স্টিল ক্ল্যাড পাইপ একটি পাইপিং সিস্টেম যা স্টেইনলেস স্টিলের স্থায়িত্বকে প্লাস্টিকের সুরক্ষার সাথে একত্রিত করে। এই পাইপিং সিস্টেমটি সাধার...
বিশদ দেখুন
অ্যাপ্লিকেশন ক্ষেত্র: বৈদ্যুতিক ইন্ডাকশন হিটিং সিস্টেমটি আমাদের সংস্থা দ্বারা বিশেষত ভারী তেল, অতি-ভারী তেল, উচ্চ মোম তেল, জলের যৌগিক হিমায়িত এ...
বিশদ দেখুন
ফেরুল টাইপ পাইপ জয়েন্টে তিনটি অংশ নিয়ে গঠিত: যৌথ দেহ, ফেরুল এবং বাদাম। যখন স্টিলের পাইপের যৌথ দেহে বাতা এবং বাদাম serted োকানো হয় এবং বাদামটি আর...
বিশদ দেখুন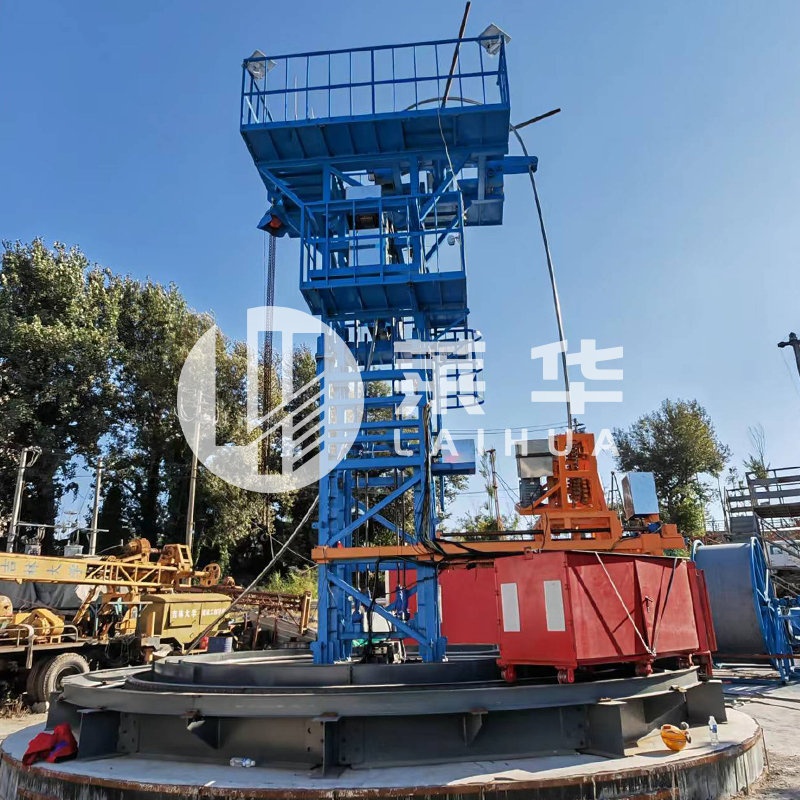
অবিচ্ছিন্ন টিউবিং স্কিড উইঞ্চ হ'ল অয়েলফিল্ড অপারেশনগুলির জন্য একটি বিশেষভাবে ডিজাইন করা সরঞ্জাম, যা অবিচ্ছিন্ন টিউবিং ওয়ার্কহর্স (সিটিডাব্লু...
বিশদ দেখুন

ই-মেইল:

ফোন: +86-15996597000
+86-18252893456

হোয়াটসঅ্যাপ: +86-18252874678

ঠিকানা: নং 3 জিনুয়ান রোড, নানমো টাউন ইন্ডাস্ট্রিয়াল পার্ক, হাইয়ান সিটি, ন্যান্টং সিটি, জিয়াংসু প্রদেশ, চীন
কিউআর কোড চালু
মোবাইল ফোন

আমাদের সাথে যোগাযোগ করুন